-
О нас
 КонтактыТелефон службы:+86-400-9988-709
Почтовый ящик:Leo@qdmingzu.com
Почтовый ящик:Info@qdmingzu.com
Адрес:улица Янъян, 97, район Ченьян, Циндао -
Оборудование
 КонтактыТелефон службы:+86-400-9988-709
Почтовый ящик:Leo@qdmingzu.com
Почтовый ящик:Info@qdmingzu.com
Адрес:улица Янъян, 97, район Ченьян, Циндао -
 КонтактыТелефон службы:+86-400-9988-709
Почтовый ящик:Leo@qdmingzu.com
Почтовый ящик:Info@qdmingzu.com
Адрес:улица Янъян, 97, район Ченьян, Циндао -
 КонтактыТелефон службы:+86-400-9988-709
Почтовый ящик:Leo@qdmingzu.com
Почтовый ящик:Info@qdmingzu.com
Адрес:улица Янъян, 97, район Ченьян, Циндао -
Новости
 КонтактыТелефон службы:+86-400-9988-709
Почтовый ящик:Leo@qdmingzu.com
Почтовый ящик:Info@qdmingzu.com
Адрес:улица Янъян, 97, район Ченьян, Циндао
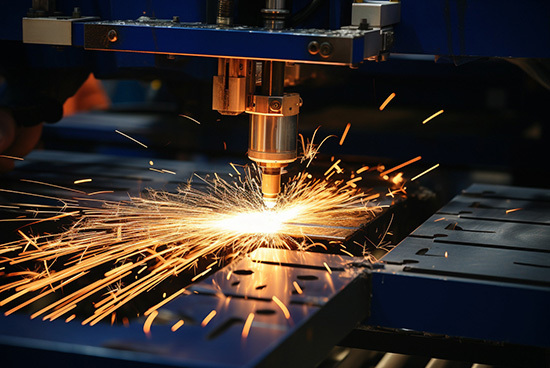
Компания «Миньчжу» специализируется на лазерной сварке и успешно справляется со всеми «трудными» материалами: нержавеющая сталь, алюминиевые сплавы, оцинкованный лист — всё подряд!
Время выхода:
2026-04-17
В металлообрабатывающей отрасли существует одна «злободневная» проблема, которая на протяжении долгого времени беспокоит сварщиков непосредственно на производстве и руководителей заводов: некоторые материалы изначально «не поддаются сварке».
Оцинкованный лист при сварке сразу же взрывается, и брызги могут нанести травмы; алюминиевый сплав быстро нагревается и ещё быстрее охлаждается — при малейшем нарушении режима сварки он сразу же прогибается и деформируется; тонкий лист нержавеющей стали при чуть избыточной тепловой нагрузке сразу же теряет форму, словно «бумага», которая то скручивается, то изгибается; а сварка разнородных металлов и вовсе заставляет многих опытных мастеров буквально поседеть от беспокойства.
Разве для этих трудносвариваемых материалов не существует какого-либо одного способа сварки, который подошёл бы для всех?
Ответ: да. Ручной лазерный сварочный аппарат уже используется. Непревзойдённое соотношение глубины к ширине И Точное тепловое управление Превращая каждую «запретную зону сварки» в «зону комфорта».
01 Соотношение глубины к ширине вне конкуренции: «удар по снижению размерности» лазерной сварки
Чтобы понять, почему ручная лазерная сварка «специализируется на самых сложных материалах для сварки», прежде всего необходимо уяснить один ключевой концепт — Соотношение глубины и ширины 。
Глубина к ширине — это, проще говоря, шов. Отношение глубины к ширине Он напрямую определяет прочность сварного шва и степень термического воздействия на основной материал.
Традиционная аргонодуговая сварка и дуговая сварка относятся к «сварке по теплопроводности». Тепло постепенно передаётся от поверхности материала внутрь, подобно тому, как при обжаривании стейка на сильном огне — его поверхность уже почти подгорает, тогда как внутри он ещё может быть сырым. При таком способе сварки шов Широкий и мелкий , Соотношение глубины и ширины обычно составляет около 0,5, что означает, что сварной шов шириной 1 мм имеет глубину всего 0,5 мм. -8。
Лазерная сварка, напротив, совершенно иная. Её энергетическая плотность достигает 10⁶–10⁷ Вт/см² , что в тысячи раз превышает показатели традиционной дуговой сварки. -2 . Высокая энергия мгновенно испаряет металл, образуя в расплавленной ванне вытянутое «ключевое отверстие». Лазерный луч проходит через это небольшое отверстие и непосредственно воздействует на основание шва, обеспечивая Мгновенное проникновение сверху вниз -8。
Это подобно тому, как раскалённым тонким стальным иглой прокалывают сложенные друг на друга листы бумаги — материал в целом сплавляется, а не просто склеивается на поверхности. Глубина и ширина шва при лазерной сварке могут достигать 5:1 или даже 10:1 Шов узкий и глубокий, зона термического воздействия крайне незначительна, а деформация практически несущественна. -5-8。
Именно благодаря такому «удару в снижении размерности» — то есть преимуществу в отношении глубины к ширине — лазерная сварка способна успешно обрабатывать «трудносвариваемые материалы», которые традиционная сварка обычно считает неподъёмными.
02 Нержавеющая сталь: тонкая — не прожигается, толстая — не просвечивает? Лазер решает эту проблему одним ударом!
Нержавеющая сталь — один из самых широко используемых металлических материалов, но одновременно и один из самых капризных.
Тонкий лист (0,5–2 мм) : При традиционной аргонодуговой сварке теплопроизводительность высока, из-за чего тонкие листы очень легко прожигаются и деформируются. После завершения сварки изделие выглядит как выжатое полотенце — его просто невозможно использовать.
Среднетолстый лист (3–6 мм) Традиционная сварка требует выполнения разделки кромок и многослойной, многопроходной сварки; при этом её производительность низка, а между слоями легко возникают дефекты, такие как непровар и пористость.
Решение для ручной лазерной сварки — «точное управление тепловым воздействием». Высокая степень фокусировки энергии, крайне низкий тепловой ввод — идеально для сварки тонких листов. Уменьшение деформации более чем на 80% , и даже не требуется последующее выравнивание. -5 . Для среднетолстых листов лазерный луч способен обеспечить Односторонняя сварка с двухсторонним формованием , за одну сварочную операцию обеспечивается полное проплавление; обратная сторона шва гладкая и ровная, а процент соответствия результатов дефектоскопии — 100%. -9。
После сварки шов имеет привлекательный серебристо-белый или бледно-жёлтый цвет, Практически не требует шлифовки. , сразу перейти к следующему этапу -7 Неудивительно, что говорят: однажды попробовав лазерную сварку нержавеющей стали, уже никогда не захочется возвращаться к прежним методам.
03 Алюминиевый сплав: материал с высокой отражательной способностью и термочувствительность? Лазер «в лоб» — «глубокая проплавляющая сварка»
Алюминиевые сплавы известны своей «трудностью в обращении».
Во-первых, Высокая отражательная способность . При традиционной сварке большая часть энергии отражается обратно, что приводит к низкой эффективности и высокому энергопотреблению. Во-вторых, Быстрая теплопроводность . Коэффициент теплопроводности алюминиевого сплава в 5–10 раз выше, чем у нержавеющей стали; тепло быстро рассеивается, что требует большего теплового ввода. В-третьих, Теплочувствительность При слишком большом тепловом вводе происходит проседание и деформация, а при недостаточном — не достигается полного проплавления.
Высокая плотность энергии ручной лазерной сварки как раз способна «обуздать» алюминиевые сплавы. Энергия лазерного пучка достаточна для преодоления высокой отражательной способности алюминия, что обеспечивает стабильную сварку. Благодаря эффекту глубокого проплавления формируется «ключевое отверстие», благодаря которому тепло непосредственно достигает основания шва, Алюминиевый лист толщиной 3–6 мм можно полностью проварить за один проход. , не требуется многослойная и многопроходная сварка -5。
Ещё более значимо то, что при лазерной сварке алюминиевых сплавов зона термического воздействия чрезвычайно узка, а потери свойств материала минимальны. В таких областях, как высокоскоростные железные дороги и маглев-поезда, где требования к качеству сварки чрезвычайно высоки, лазерная сварка алюминиевых сплавов уже достигла Коэффициент соответствия дефектоскопии — 100% , прочность сварного шва даже превышает прочность самого основного материала. -9。

04 Оцинкованный лист: от «взрыва при первой же сварке» до «полного мастерства»
Среди всех трудносвариваемых материалов оцинкованная сталь, пожалуй, вызывает у сварщиков наибольшие головные боли.
Температура плавления цинка составляет всего 419℃ , а температура плавления стали составляет 1500℃ Выше сказано. При традиционной сварке высокая температура мгновенно испаряет оцинкованное покрытие, и образующиеся пары цинка, не находя выхода, накапливаются в сварочной ванне. Резкое бурление и разбрызгивание В легких случаях сварной шов покрывается порами, в тяжёлых — сварщик получает ожоги.
Это почти «судьба» сварки оцинкованного листа.
Ручная лазерная сварка, благодаря своим характеристикам — «высокоскоростной сварке и точному контролю теплового воздействия» — позволила преодолеть это предопределение. Скорость сварки в данном случае в несколько раз превышает скорость традиционной сварки. В 3–10 раз , время теплового ввода крайне коротко, что сводит к минимуму область испарения оцинкованного покрытия. В то же время малое отверстие, образующееся при лазерной глубокой проплавочной сварке, обеспечивает для паров цинка Беспрепятственный эвакуационный путь , избегая перегрева и разбрызгивания -1-3。
Согласно данным исследований, при сварке разнородных материалов — оцинкованной меди толщиной 0,5 мм и никелированной меди — использование технологии модуляции лазерной мощности позволяет эффективно устранить поры и брызги, получая Бездефектный сварной шов -3。
05 Медь, разнородные металлы, композитные материалы… «универсальная» способность лазера
Помимо указанных трёх распространённых материалов, ручная лазерная сварка демонстрирует свои возможности и при работе с ещё большим числом «трудноразрешимых» задач.
Медный материал : Медь обладает более высокой теплопроводностью и отражательной способностью, чем алюминий, что делает её традиционную сварку чрезвычайно сложной. Применение высокомощной лазерной сварки в сочетании с технологией колебательной сварки позволяет стабильно расплавлять медные материалы и обеспечивать прочное соединение. -1-4。
Разнородные металлы : Нержавеющая сталь и алюминиевый сплав, медь и сталь, медь и алюминий… Различия в температуре плавления и теплопроводности этих материалов чрезвычайно велики, поэтому при традиционной сварке легко образуются хрупкие интерметаллические соединения. Точное термоконтролирование и технология колебания лазерного луча при лазерной сварке позволяют Максимальное подавление образования хрупкой фазы , обеспечить надёжное соединение -3-6。
Композитные материалы/Многослойные структуры : Например, пятислойный композитный металлический материал SIGMACLAD (никель — нержавеющая сталь — медь — нержавеющая сталь — никель), лазерная сварка Динамическое регулирование мощности Функция позволяет стабилизировать сварочную ванну, устранить пористость и достичь 100%-ного уровня соответствия требованиям. -3。
06 Не просто «умеет варить», а именно «варит качественно»
Кто-то может спросить: если лазерная сварка способна соединять столь широкий ассортимент материалов, то каков же на самом деле её качественный результат?
Здесь приведём несколько цифр:
Скорость сварки : Это традиционная аргонодуговая сварка. В 3–10 раз -4-7
Зона термического воздействия : Сократить Более 50% , деформация практически равна нулю -5
Прочность сварного шва : Обусловленное эффектом глубокой проплавки Полностью проваренный шов , прочность на растяжение и изгиб значительно превосходит традиционную сварку. -8
Коэффициент качества дефектоскопии : В сфере высокотехнологичного производства может достигать 100%-9
Последующая обработка : Шов гладкий и эстетичный, Без шлифовки или с лишь небольшой шлифовкой -7
Ещё более важно, что эти преимущества — не «лабораторные данные», а уже реализованные в таких отраслях, как высокоскоростное железнодорожное сообщение, маглев, автомобили на новых источниках энергии и аэрокосмическая отрасль. Пакетная проверка результатом -3-9。
«Специализируемся на сварке самых сложных материалов» — это не просто лозунг, а репутация, завоёванная благодаря высокой эффективности и надёжности ручных лазерных сварочных аппаратов.
Нержавеющая сталь, алюминиевый сплав, оцинкованный лист, медь, разнородные металлы — все эти материалы, ранее внушавшие сварщикам настоящий ужас, теперь под точным управлением лазера ведут себя послушно и предсказуемо. А за всем этим стоит лазерная сварка. Непревзойдённое соотношение глубины к ширине И Превосходная способность к управлению теплом Поддерживает.
Если вы всё ещё беспокоитесь о деформации при сварке тонких листов нержавеющей стали, о брызгах при сварке оцинкованного листа и о недостаточном проплавлении при сварке алюминиевых сплавов — возможно, ручная лазерная сварка как раз и является тем «универсальным средством», которого вы так долго ждали.
Один сварочный горелка — и подходит для всего. Это не миф, а сила технологии.

VK
Метка QR
Copyright © 2024 Mingzu Лазерные Технологии Лтд


